



QR Code
À propos de nous
Produits
Contactez-nous

Téléphone

Fax
+86-574-87168065

E-mail

Adresse
Zone industrielle de Luotuo, district de Zhenhai, ville de Ningbo, Chine


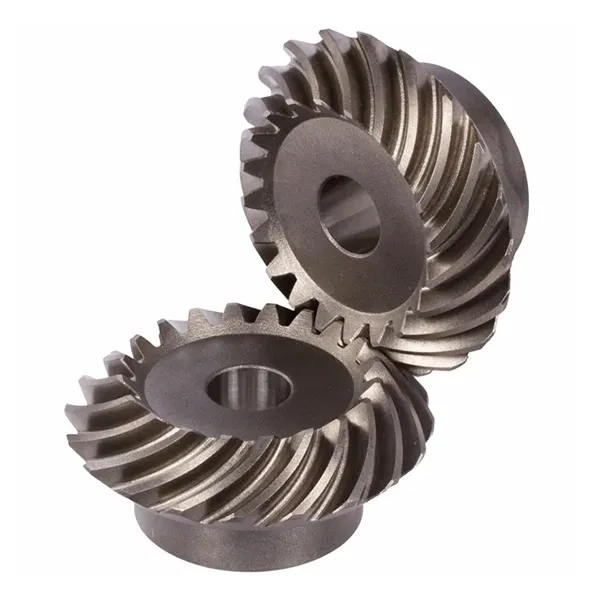
L'engrenage conique en spirale est le choix de transmission à angle droit lorsque la douceur et la capacité de charge comptent plus que toute autre chose. Les lignes de dents incurvées maintiennent deux dents ou plus en contact à tout moment, de sorte que l'entraînement fonctionne silencieusement, s'use uniformément et supporte beaucoup plus de charge qu'une paire de dents droites de même taille. Raydafon coupe, traite thermiquement et rectifie ces engrenages dans sa propre usine à Ningbo, en Chine.
Justification de la conception
La différence entre les deux réside entièrement dans la ligne dentaire. Les dents d'un engrenage conique droit s'étendent radialement, de sorte que chaque dent engage la dent correspondante sur toute sa largeur au même instant - un impact soudain qui se répète sur chaque dent. Les dents d'un engrenage conique en spirale sont coupées selon une courbe, de sorte que le contact commence à une extrémité de la dent et se propage à l'autre, exactement de la même manière qu'une fermeture éclair se ferme. Ce seul changement géométrique est responsable de tous les avantages ci-dessous.
Un point de conception à planifier :parce que la ligne de dents est hélicoïdale, un engrenage conique en spirale génère une poussée axiale le long de l'arbre. Ce n’est pas un défaut, c’est le prix d’un engagement sans heurts. Les roulements doivent être choisis en conséquence, c'est pourquoi une paire conique en spirale est normalement spécifiée avec l'arbre et l'ensemble de roulements plutôt que comme remplacement immédiat d'une paire conique droite.
Caractéristiques
Fiche technique complète. Faites défiler le tableau latéralement sur un appareil mobile pour lire chaque ligne.
| Article | Spécification |
|---|---|
| Numéro de modèle | M3, M4, M5, M8, M12, etc. |
| Matériel | Laiton, acier C45, acier inoxydable, cuivre, POM, aluminium, alliage et autres |
| Standard | ISO, DIN, ANSI, JIS, BS et non standard |
| Précision | DIN6, DIN7, DIN8, DIN9 |
| Traitement des dents | Trempé, fraisé ou meulé |
| Tolérance | 0,001 mm – 0,01 mm – 0,1 mm, selon la caractéristique et le degré de précision spécifié |
| Traitement de surface | Zingué, nickelé, passivation, oxydation, anodisation, Geomet, Dacromet, oxyde noir, phosphatation, poudrage, électrophorèse |
| Finition | Grenaillage, sablage, traitement thermique, recuit, revenu, polissage |
| Emballage des articles | Sac et carton en plastique, ou emballage en bois |
| Conditions de paiement | T/T, LC |
| Délai de production | 20 jours ouvrables pour l'échantillon, 25 jours pour le vrac |
| Échantillons | Exemple de fourchette de prix de 2 à 100 USD. Exemple de fret express payé par le client. |
| Application | Machines de contrôle automatique, industrie des semi-conducteurs, machines industrielles générales, équipements médicaux, équipements d'énergie solaire, machines-outils, systèmes de stationnement, équipements de transport ferroviaire et aérien à grande vitesse, et similaires |
À propos de la tolérance et de la précision :les chiffres de ce tableau correspondent à une fourchette couvrant l'ensemble de la famille de produits et non à une seule valeur garantie. La tolérance dépend de la caractéristique mesurée, du module et du niveau de précision que vous spécifiez : un engrenage rectifié DIN6 maintient des limites beaucoup plus strictes qu'un engrenage fraisé DIN9. Dites-nous les exigences en matière de jeu et de modèle de contact de votre assemblage et nous confirmerons la qualité et le processus dont votre équipement a besoin.
Fabrication
Les engrenages coniques en spirale font partie des types d'engrenages les plus difficiles à produire, car le flanc de la dent est une surface incurvée qui doit être générée et non simplement coupée. Le processus que nous exécutons pour chaque commande est délibérément séquentiel : chaque étape est terminée et inspectée avant le début de la suivante, de sorte qu'un problème est détecté à l'étape qui l'a créé plutôt qu'à l'assemblage final.
Le matériau est sélectionné selon le dessin et l'ébauche est tournée et face pour établir les faces de montage et l'alésage auxquels chaque opération ultérieure fait référence.
Les flancs de dents sont générés sur une machine de découpe d'engrenages coniques en spirale en utilisant le rayon de la tête de coupe qui produit l'angle de spirale et le motif de contact requis.
La cémentation augmente la dureté de la surface des dents pour une meilleure résistance à l'usure, tandis que le noyau reste suffisamment résistant pour absorber les charges d'impact que l'entraînement subira.
Lorsqu'une qualité de précision plus élevée est spécifiée, le flanc est rectifié après traitement thermique pour corriger la distorsion et améliorer la zone de contact et l'état de surface.
La paire est testée sur un banc d'essai avec un composé de marquage afin que la position, la forme et la taille du motif de contact puissent être inspectées par rapport au dessin avant que la paire ne soit libérée.
Contrôle dimensionnel final des caractéristiques importantes pour l'assemblage, puis emballage de protection pour l'exportation – sac en plastique et carton, ou caisse en bois pour les ensembles plus grands.


Avantages clés
Étant donné que la ligne des dents est courbée, au moins deux dents sont en prise à tout instant et la charge est transmise d'une dent à la suivante lorsque le contact balaie le flanc. Il n’y a pas de moment unique d’impact sur toute la largeur comme c’est le cas avec un engrenage conique droit, donc les vibrations et le bruit diminuent sensiblement – ce qui fait de cette dent le choix standard là où le bruit est contrôlé, des broches de machines-outils aux essieux de véhicules de tourisme.
L'angle d'hélice augmente le coefficient de chevauchement, ce qui signifie que davantage de dents partagent la charge et que la pression de contact sur chaque flanc est plus faible. Une pression plus faible combinée à une ligne de contact plus longue répartit l'usure plus uniformément sur la surface de la dent au lieu de la concentrer près de la ligne de pas. Le résultat pratique est un engrenage qui supporte un couple plus élevé pour sa taille et conserve sa précision plus longtemps en service continu.
Le pignon d'une paire de biseaux hélicoïdaux peut être coupé avec seulement cinq dents, ce qui permet d'obtenir un rapport de réduction important en un seul étage à angle droit au lieu de deux. Pour un concepteur de machines, cela signifie moins de pièces, un carter plus court et moins de jeu accumulé. C'est pourquoi cette forme de dent apparaît si souvent dans les réducteurs à angle droit compacts.
Étant donné que la courbure des flancs est définie par le rayon de la tête de coupe, le motif de contact peut être décalé et corrigé au stade de la coupe, puis amélioré par meulage après traitement thermique. Ce contrôle sur l'endroit où les dents se touchent réellement est ce qui différencie un engrenage qui fonctionne silencieusement pendant des années d'un autre qui gémit et pique en quelques mois - et c'est une capacité qui dépend de la machine et de l'opérateur, et non du seul dessin.
La même géométrie de dent peut être produite en acier allié pour les entraînements à couple élevé, en C45 ou en acier inoxydable lorsque la résistance à la corrosion est importante, et en laiton, cuivre, aluminium ou POM pour les applications plus légères ou non magnétiques. Le traitement de surface est ensuite sélectionné en fonction de l'environnement : placage de zinc ou de nickel, oxyde noir, Geomet ou Dacromet pour la protection contre la corrosion, anodisation pour l'aluminium et revêtement en poudre ou électrophorèse pour l'apparence et une durabilité accrue.
Applications
Partout où un entraînement doit tourner à 90 degrés tout en conservant un couple réel et en restant silencieux :
Si votre application n'est pas répertoriée, décrivez la fonction : vitesse d'entrée, couple, rapport et disposition de montage. Une paire de biseaux en spirale est normalement conçue avec la disposition de son arbre et de ses roulements en raison de la poussée axiale qu'elle génère. Ainsi, plus nous voyons la disposition tôt, meilleur est le résultat.
Personnalisation
Au-delà de la gamme de modules standard, les paramètres qui déterminent si un engrenage s'adapte à votre boîtier peuvent tous être produits selon vos besoins. La personnalisation typique comprend :
Envoyez un dessin coté, un échantillon d'engrenage ou le rapport, le couple et l'enveloppe requis et nous confirmerons la géométrie standard la plus proche ou en proposerons une nouvelle. Les paires coniques en spirale sont fournies sous forme d'ensembles appariés, donc si vous remplacez un engrenage d'une paire, dites-le-nous : le remplacement de seulement la moitié d'une paire appariée produit généralement du bruit et une usure rapide, même si les deux pièces sont dimensionnellement correctes.
FAQ Acheteur
En rapport
Envoyez votre dessin, échantillon ou le module, le rapport, le couple et l'enveloppe requis. Nous confirmons la géométrie, la qualité de précision et le matériau, et répondons avec le prix et le délai de livraison dans les 24 heures.
Envoyer une demande maintenant* Les tolérances, délais et prix sont donnés sous forme de fourchette pour toute la famille de produits et sont confirmés par commande par rapport au plan. Les engrenages coniques en spirale sont fournis par paires appariées ; veuillez confirmer le numéro de pièce correspondant avant de commander.
Adresse
Zone industrielle de Luotuo, district de Zhenhai, ville de Ningbo, Chine
Tél
+86-574-87168065
Zone industrielle de Luotuo, district de Zhenhai, ville de Ningbo, Chine