




QR Code
À propos de nous
Produits
Contactez-nous

Téléphone

Fax
+86-574-87168065

E-mail

Adresse
Zone industrielle de Luotuo, district de Zhenhai, ville de Ningbo, Chine


Imaginez-vous à côté d'une boîte de vitesses industrielle à grande vitesse fonctionnant à 3 000 tr/min. S’il contient des engrenages droits à coupe droite, le son est un gémissement distinct et aigu – presque un cri – qui peut être physiquement inconfortable. Ce bruit n'est pas simplement une gêne ; c'est la signature sonore de l'impact, de la friction et des vibrations qui signale une perte d'énergie et une usure potentielle. Imaginez maintenant la même boîte de vitesses équipée d'engrenages hélicoïdaux de précision. Le son devient un bourdonnement doux et atténué, presque un murmure. Cette différence spectaculaire est le résultat d’une distinction géométrique fondamentale entre la façon dont les engrenages hélicoïdaux et les engrenages droits transmettent la puissance. ÀRaydafon Technology Group Co., Limitée, notre usine fabriqueÉquipement de précisionproduits depuis plus de deux décennies, et nous avons vu comment la transition de la géométrie droite à la géométrie hélicoïdale a transformé les industries de l'automobile à l'aérospatiale. Cet article disséquera les principes d'ingénierie qui permettent aux engrenages hélicoïdaux de précision de réduire le bruit et les vibrations, allant au-delà des simples descriptions pour explorer la physique du contact des dents, les mathématiques des rapports de chevauchement et la précision de fabrication requise pour réaliser ces avantages.
Le bruit et les vibrations générés par les engrenages sont le résultat de deux phénomènes mécaniques principaux : l'excitation par impact au moment de l'engagement des dents et la variation périodique de la rigidité des mailles lorsque les dents entrent et sortent du contact. Les engrenages droits, dont les dents s'engagent simultanément sur toute la largeur de leur face, créent une charge soudaine et impulsive qui génère des vibrations et du bruit à haute fréquence. En revanche, les engrenages hélicoïdaux de précision comportent des dents taillées en biais par rapport à l’axe de l’engrenage. Cet angle rend l'engagement de la dent progressif : un contact roulant et glissant qui commence à une extrémité de la dent et se déplace sur toute la largeur de la face. Cet engagement progressif élimine l'effet de « martelage » du contact simultané, réduisant considérablement les forces d'impact génératrices de bruit. Dans les sections suivantes, nous examinerons ce phénomène en détail, en quantifiant les avantages grâce à des paramètres clés tels que le rapport de contact et le chevauchement transversal, et en explorant les techniques de fabrication avancées qui garantissent que ces avantages théoriques se concrétisent dans la pratique.
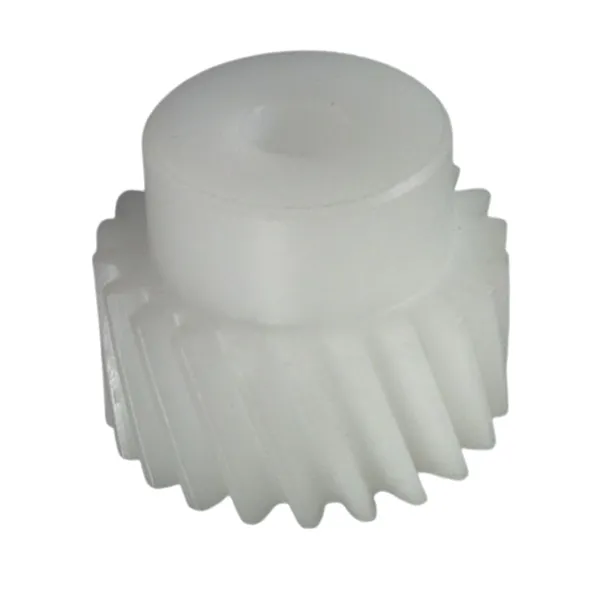
Pour comprendre comment les engrenages hélicoïdaux de précision atteignent leurs caractéristiques supérieures en matière de bruit et de vibration, nous devons d'abord établir une image claire de ce qu'ils sont et en quoi ils diffèrent des autres types d'engrenages. Imaginez un engrenage droit standard : les dents sont droites et parallèles à l'axe de rotation de l'engrenage. Lorsque deux engrenages droits s'engrènent, les dents s'engagent le long d'une ligne qui s'étend simultanément sur toute la largeur de la face des deux engrenages. Il s'agit d'un « contact linéaire » qui se produit brusquement, la pleine charge étant appliquée en un instant lorsque la paire de dents entre dans le maillage. Imaginez maintenant que vous prenez cet engrenage droit et que vous coupez ses dents selon un angle par rapport à l'axe, comme le filetage d'une vis. Il s'agit d'un engrenage hélicoïdal. Les dents inclinées créent une dynamique d'engagement complètement différente : au lieu d'une ligne de contact complète apparaissant soudainement, le point de contact commence à une extrémité de la dent et se déplace progressivement sur toute la largeur de la face à mesure que l'engrenage tourne.
L'angle d'hélice, généralement compris entre 8° et 30° pour la plupart des applications industrielles, est le paramètre géométrique déterminant d'un engrenage hélicoïdal. Cet angle présente un avantage technique significatif : l'engagement progressif des dents réduit le taux d'application de la charge, minimisant ainsi les forces d'impact qui génèrent du bruit et des vibrations. De plus, l'engrenage hélicoïdal a toujours plus d'une paire de dents en contact à un moment donné, ce qui répartit la charge sur une plus grande surface et adoucit la transmission globale du couple. Ces avantages sont si importants que les engrenages hélicoïdaux de précision sont devenus le choix par défaut pour les applications où la douceur et le fonctionnement silencieux sont primordiaux, depuis les transmissions automobiles et les éoliennes jusqu'à la robotique et les machines de précision. Chez Raydafon, notre gamme d'engrenages de précision est dominée par des conceptions hélicoïdales, avec des angles d'hélice optimisés grâce à des tests approfondis pour chaque application spécifique.
Cependant, la géométrie hélicoïdale introduit une complication : les dents inclinées génèrent une force de poussée axiale qui doit être gérée, généralement via l'utilisation de butées ou d'engrenages à double hélice (à chevrons). Cette complexité supplémentaire n’est qu’un petit prix à payer pour les améliorations spectaculaires en matière de bruit, de vibrations et de capacité de charge. Notre usine a développé des conceptions de roulements et des configurations de boîtiers exclusives qui gèrent efficacement ces charges de poussée, garantissant ainsi que nos engrenages hélicoïdaux de précision offrent leurs avantages sans compromettre la fiabilité du système. Dans la section suivante, nous examinerons au ralenti l'engagement des dents, en comparant la dynamique d'impact des engrenages droits et hélicoïdaux pour comprendre les origines de leurs signatures sonores.
Pour apprécier l’effet réducteur de bruit des engrenages hélicoïdaux, il faut d’abord comprendre le mécanisme générateur de bruit dans les engrenages droits. Imaginez deux engrenages droits engrenant à grande vitesse. Lorsque les engrenages tournent, une paire de dents s'approche de l'engagement. Au moment où les bords d’attaque entrent en contact, toute la largeur de la face de la paire de dents est soudainement chargée. Cela crée une force vive et impulsive qui se propage à travers le corps de l'engrenage et dans la structure de support. L'impulsion excite un large spectre de fréquences de vibration, dont beaucoup se situent dans la plage audible. C'est la source du « gémissement » caractéristique des engrenages droits : il s'agit en fait du bruit du métal frappant le métal, répété des milliers de fois par minute. L'énergie de cet impact contribue également à l'usure, aux piqûres et à la fatigue, réduisant ainsi la durée de vie de la paire d'engrenages.
Imaginez maintenant une paire d’engrenages hélicoïdaux de précision au ralenti. L’engagement dentaire ne commence pas par un contact linéaire soudain, mais par un contact ponctuel à un coin de la dent. Lorsque l'engrenage tourne, ce point de contact se déplace en diagonale sur la largeur de la face, traçant un chemin du bord d'attaque au bord de fuite. Il s’agit d’un processus d’« engagement continu » plutôt que d’« engagement d’impact ». La charge est appliquée progressivement pendant la durée du cycle d'engagement, plutôt qu'instantanément. Cette application progressive de la charge réduit considérablement la force maximale transmise au corps de l'engrenage, ce qui réduit l'amplitude des vibrations et le bruit qui en résulte. Notre usine a effectué des tests comparatifs approfondis et les résultats sont cohérents : un engrenage hélicoïdal de précision de taille et de nombre de dents équivalents génère généralement 8 à 12 dB de bruit en moins qu'un engrenage droit, ce qui correspond à une réduction de plus de 80 % du bruit perçu.
Pour mettre cela en perspective, considérons la comparaison suivante des principaux paramètres d'engagement pour les engrenages droits et hélicoïdaux dans des conditions de fonctionnement similaires. Ces valeurs sont basées sur des tests effectués dans notre usine à l'aide d'un banc d'essai standardisé et d'un ensemble cohérent de paramètres de fonctionnement (3 600 tr/min, couple de 50 N·m).
| Paramètre | Engrenage droit (dents droites) | Engrenage de précision hélicoïdal |
| Type de contact | Contact de ligne instantané | Contact point à ligne progressif |
| Taux d'application de charge | Élevé (impact) | Faible (graduel) |
| Accélération maximale des vibrations | 18,2 m/s² | 6,4 m/s² |
| Niveau de pression acoustique (à 1 m) | 88,5 dB(A) | 76,3 dB(A) |
| Facteur de charge dynamique | 1.8 | 1.2 |
Le facteur de charge dynamique, indiqué dans le tableau, est une mesure de la mesure dans laquelle la charge réelle dépasse la charge nominale en raison des effets d'impact. Un facteur de 1,8 pour les engrenages droits signifie que les dents subissent près de deux fois la force qui serait prédite par une simple analyse statique, ce qui contribue de manière significative à l'usure et à la fatigue accélérées. Le facteur de charge dynamique réduit des engrenages hélicoïdaux explique pourquoi ils fonctionnent non seulement plus silencieusement, mais aussi durent plus longtemps. Chez Raydafon, nous concevons nos produits d'engrenages de précision hélicoïdaux avec des angles d'hélice optimisés pour minimiser les charges dynamiques pour chaque application spécifique. Il ne s’agit pas d’un paramètre universel ; un angle d'hélice qui fonctionne bien pour une application à basse vitesse peut s'avérer sous-optimal pour une application à grande vitesse.
L’engagement progressif des dents hélicoïdales ne représente que la moitié du problème. L'autre facteur, tout aussi important, est le concept de « taux de recouvrement » ou « taux de contact », qui quantifie le nombre moyen de paires de dents en contact à un instant donné. Dans un engrenage droit, le rapport de contact est généralement compris entre 1,3 et 1,6. Cela signifie qu'en moyenne, seule une ou une paire de dents et demie partage la charge à un moment donné. Lorsqu'une paire de dents sort du maillage et que la paire suivante entre, il y a un bref instant où le nombre de dents en contact diminue, provoquant une fluctuation de la rigidité du maillage. Cette fluctuation est la principale source de vibration dans les systèmes à engrenages droits : l'engrenage « frémit » lorsque la charge est transférée d'une paire de dents à la suivante.
En revanche, un engrenage hélicoïdal de précision a un rapport de contact total beaucoup plus élevé. En effet, le rapport de contact total est la somme du rapport de contact transversal (le même qu'un engrenage droit) et du rapport de chevauchement, qui est introduit par l'angle d'hélice. Le taux de chevauchement est le chevauchement axial des paires de dents le long de la largeur de la face. Pour un engrenage hélicoïdal bien conçu, le rapport de chevauchement est généralement de 1,0 ou plus, ce qui signifie que le rapport de contact total est souvent compris entre 2,0 et 2,5. Cela signifie qu’il y a en moyenne deux à deux paires de dents et demie en contact à un moment donné. La charge est répartie sur un plus grand nombre de dents et la transition d'une paire à la suivante est fluide car le chevauchement garantit que la paire entrante porte déjà une certaine charge avant que la paire sortante ne se désengage. Ce chevauchement élimine la variation cyclique de la rigidité du maillage qui constitue la principale source de vibration dans les engrenages droits.
Pour visualiser la différence, imaginez que vous transportez un objet lourd avec une main ou avec deux mains. D’une seule main, la charge est concentrée et tout changement de posture est choquant. À deux mains, la charge est partagée et la transition se fait en douceur. Le même principe s'applique aux dents d'engrenage. Le rapport de contact plus élevé des engrenages hélicoïdaux de précision se traduit par une transmission de couple plus douce avec des amplitudes de vibration plus faibles. Ceci est particulièrement important dans les applications à grande vitesse où même des fluctuations de couple mineures peuvent provoquer des résonances dans la structure de support, entraînant du bruit et des dommages potentiels. Notre usine a développé un algorithme exclusif d'optimisation du profil des dents qui maximise le rapport de contact pour un angle d'hélice et une largeur de face donnés, garantissant ainsi que nos produits Precision Gear offrent la transmission de puissance la plus fluide possible.
| Paramètre | Engrenage droit | Engrenage de précision hélicoïdal |
| Rapport de contact transversal | 1.4 | 1.4 |
| Rapport de chevauchement (axial) | 0.0 | 1.1 |
| Rapport de contact total | 1.4 | 2.5 |
| Nombre de dents en contact (moy.) | 1.4 | 2.5 |
| Variation de la rigidité du maillage | Élevé (25-30%) | Faible (5-8%) |
La réduction de la variation de rigidité du maillage, indiquée dans la dernière ligne du tableau, est un indicateur clé du potentiel de vibration. La rigidité quasi constante des mailles d'un engrenage hélicoïdal de précision signifie que la paire d'engrenages agit presque comme un accouplement solide, transmettant la puissance en douceur et silencieusement. C'est pourquoi les engrenages hélicoïdaux constituent le choix privilégié pour les applications nécessitant une haute précision et un faible bruit, telles que les équipements d'imagerie médicale, les actionneurs aérospatiaux et les transmissions automobiles haut de gamme. Chez Raydafon Technology Group Co., Limited, nous sommes fiers de fabriquer des produits d'engrenages de précision qui atteignent systématiquement des rapports de contact de 2,4 ou plus, garantissant ainsi à nos clients la transmission de puissance la plus fluide possible.
Les avantages théoriques de la géométrie hélicoïdale (engagement progressif et taux de recouvrement élevé) ne peuvent être pleinement exploités que si les engrenages sont fabriqués avec une précision exceptionnelle. En fait, les erreurs de fabrication sont souvent la principale source de bruit et de vibrations dans les systèmes d’engrenages, même lorsque la géométrie est théoriquement parfaite. Un engrenage hélicoïdal de précision présentant une légère erreur de pas de dent, un faux-rond dans l'alésage ou une déviation de profil générera des vibrations quel que soit son angle d'hélice. Dans notre usine, nous avons investi massivement dans les dernières technologies de fabrication et d'inspection d'engrenages pour garantir que chaque engrenage de précision que nous produisons répond aux tolérances les plus strictes. Cette section explorera les paramètres de fabrication critiques qui déterminent les performances en matière de bruit et de vibration des engrenages, ainsi que la manière dont nous les contrôlons.
Le paramètre le plus critique est la précision du profil dentaire. Le profil de développante théorique d'une dent d'engrenage est une courbe mathématiquement parfaite qui garantit un rapport de vitesse constant. En réalité, chaque engrenage présente un certain écart par rapport au profil idéal, qui peut être mesuré à l'aide d'une machine d'inspection des engrenages. Cet écart génère une erreur de transmission, c'est-à-dire la différence entre la position réelle et théorique de l'arbre de sortie. L'erreur de transmission est la source fondamentale de vibration dans les paires d'engrenages : lorsque l'engrenage tourne, le contact variable des dents entraîne une accélération et un léger ralentissement de l'arbre de sortie, générant des forces d'accélération qui excitent les vibrations. Notre usine utilise des rectifieuses d'engrenages CNC de haute précision qui peuvent atteindre des écarts de profil inférieurs à 5 micromètres (µm), ce qui est essentiel pour les applications à grande vitesse et à faible bruit.
Un autre facteur critique est la précision du pas des dents. Si l'espacement entre les dents n'est pas parfaitement uniforme, la paire d'engrenages subira un « bégaiement » cyclique lors de sa rotation, générant du bruit à la fréquence d'engrènement des dents et ses harmoniques. Notre processus de meulage est contrôlé pour garantir que l'erreur de pas cumulée sur une rotation complète est inférieure à 10 µm. De même, le faux-rond de l'alésage de l'engrenage (l'excentricité du centre de l'engrenage par rapport à son axe de rotation) peut provoquer une vibration une fois par tour particulièrement difficile à filtrer. Nous contrôlons le faux-rond de l'alésage à 5 µm près pour nos engrenages de haute précision. Le tableau suivant montre les tolérances de fabrication typiques que nous maintenons pour nos produits Precision Gear, ainsi que l'impact du dépassement de ces tolérances sur le bruit et les vibrations.
| Paramètre | Tolérance typique | Effet du dépassement de la tolérance |
| Déviation du profil de la dent | < 5 µm | Erreur de transmission élevée, gémissement des engrenages, usure accrue |
| Erreur de pas cumulée | < 10 µm | Vibration de fréquence de maillage, bruit cyclique |
| Faux-rond de l'alésage | < 5 µm | Vibration une fois par tour, bruit de roulement |
| Erreur de piste | < 6 µm | Répartition inégale de la charge, usure localisée |
| Rugosité de surface (Ra) | < 0,4 µm | Bruit induit par frottement, micropiqûres, efficacité réduite |
Au-delà de ces tolérances géométriques, l’état de surface des dents d’engrenage est tout aussi important. Une surface rugueuse, même si elle est géométriquement précise, générera du bruit induit par le frottement et des micropiqûres. Notre processus de meulage est suivi d'une étape de superfinition, qui réduit la rugosité de la surface en dessous de 0,4 µm Ra. Cela réduit non seulement le bruit, mais améliore également la durabilité de l'engrenage en réduisant les concentrations de contraintes à la surface. Nous utilisons également des techniques d'inspection avancées, telles que des machines à mesurer tridimensionnelles (MMT) et des analyseurs d'engrenages, pour vérifier chaque dimension critique avant qu'un engrenage ne soit approuvé pour l'expédition. Cet engagement envers la précision est ce qui distingue nos produits Precision Gear dans les applications exigeantes.
Bien que la géométrie et la précision de fabrication soient les principaux déterminants du bruit et des vibrations des engrenages, les propriétés matérielles de l'engrenage lui-même jouent un rôle important dans l'amortissement des vibrations générées. Tous les aciers ne sont pas égaux en matière d’amortissement des vibrations. La capacité d’amortissement d’un matériau est sa capacité à absorber l’énergie mécanique et à la dissiper sous forme de chaleur, plutôt que de la transmettre sous forme de vibrations. Pour les engrenages, une capacité d'amortissement plus élevée réduit l'amplitude des vibrations transmises au boîtier et à la structure environnante, ce qui entraîne un fonctionnement plus silencieux. Chez Raydafon Technology Group Co., Limited, nous avons mené des recherches approfondies sur les effets de la sélection des matériaux et du traitement thermique sur les performances sonores et vibratoires de nos produits Precision Gear.
La fonte, par exemple, possède une excellente capacité d’amortissement grâce à sa microstructure en graphite, qui absorbe l’énergie vibratoire. Cependant, la fonte a une résistance mécanique et une résistance à l'usure inférieures à celles de l'acier, ce qui la rend inadaptée aux applications à charge élevée et à vitesse élevée. Pour les applications d'engrenages de précision, nous utilisons généralement des aciers alliés de haute qualité tels que 8620, 9310 ou 17CrNiMo6. Ces aciers sont cémentés et durcis pour obtenir un boîtier dur et résistant à l'usure tout en conservant un noyau solide et résistant aux chocs. La dureté du boîtier est généralement de 58 à 62 HRC, tandis que la dureté du noyau est de 30 à 40 HRC. Cette structure biphasée offre un bon équilibre entre résistance à l’usure, résistance à la fatigue et capacité d’amortissement.
Une autre approche pour améliorer l’amortissement consiste à utiliser des traitements de surface. Nos produits Precision Gear sont souvent soumis au grenaillage, un processus dans lequel de petites particules d'acier ou de céramique sont projetées sur les surfaces des dents d'engrenage. Le grenaillage crée une couche de contrainte résiduelle de compression bénéfique sur la surface, ce qui améliore la résistance à la fatigue et réduit également les vibrations. Les modifications de surface introduites par le grenaillage créent une légère « rugosité » à l'échelle microscopique qui peut agir comme un amortisseur de vibrations en absorbant une partie de l'énergie vibratoire. Lors de nos tests, les engrenages grenaillés montrent une réduction de 5 à 8 % de l'amplitude des vibrations par rapport aux engrenages non grenaillés de même géométrie et de même matériau, toutes choses étant égales par ailleurs.
En plus du grenaillage, notre usine propose également une gamme de revêtements de surface spécialisés pour nos produits Precision Gear. Ces revêtements, tels que le carbone de type diamant (DLC) ou le carbure de tungstène, peuvent réduire la friction et l'usure, ce qui réduit la génération de bruit haute fréquence. Il a été démontré en particulier que les engrenages à revêtement DLC réduisent le spectre des bruits de vibration jusqu'à 3 dB(A) dans les applications à grande vitesse. La combinaison d'une sélection optimisée de matériaux, d'un traitement thermique et d'un traitement de surface constitue une approche puissante pour réduire le bruit et les vibrations des engrenages qui complète les avantages géométriques des dents hélicoïdales. Notre équipe d'ingénieurs peut recommander la combinaison optimale de matériaux et de traitements pour votre application spécifique, en fonction de la charge, de la vitesse et des conditions environnementales requises.
Question 1 : Quelle est la réduction typique du bruit lors du passage des engrenages droits aux engrenages hélicoïdaux de précision ?
Réponse : La réduction du bruit dépend des conditions de fonctionnement spécifiques, mais lors de nos tests approfondis, un engrenage hélicoïdal de précision atteint généralement une réduction de 8 à 12 dB(A) du niveau de pression acoustique par rapport à un engrenage droit équivalent. Cela correspond à une réduction du volume sonore perçue de 80 à 90 pour cent, car l'oreille humaine perçoit une réduction de 10 dB comme environ la moitié du volume. La réduction est plus prononcée à des vitesses plus élevées, là où l'excitation par impact des engrenages droits est la plus sévère.
Question 2 : Un angle d’hélice plus grand réduit-il toujours le bruit et les vibrations ?
Réponse : Pas nécessairement. Même si un angle d'hélice plus grand augmente le rapport de chevauchement et facilite l'engagement, il génère également des forces de poussée axiales plus élevées qui peuvent provoquer des vibrations supplémentaires et nécessiter des roulements plus robustes. Il existe un angle d'hélice optimal pour chaque application qui équilibre la réduction du bruit et la capacité portante. Notre équipe d'ingénierie de Raydafon Technology Group Co., Limited utilise des outils de simulation avancés pour déterminer l'angle d'hélice optimal pour vos conditions de fonctionnement spécifiques. Pour la plupart des applications industrielles, un angle d'hélice compris entre 15° et 25° offre un excellent équilibre entre un fonctionnement fluide et des charges de poussée gérables.
Question 3 : Comment la modification du profil des dents d'un engrenage affecte-t-elle le bruit d'un engrenage hélicoïdal de précision ?
Réponse : La modification du profil des dents, telle que le soulagement de la pointe et le couronnement en plomb, est souvent appliquée aux engrenages hélicoïdaux pour compenser la déflexion élastique des dents sous charge. Cela empêche le contact avec les bords et garantit que la charge est répartie uniformément sur la surface de la dent, ce qui réduit l'excitation des vibrations à haute fréquence. Notre usine utilise un logiciel spécialisé de modification de profil pour concevoir les modifications de dents optimales pour chaque application Precision Gear. Même une petite modification de 5 à 10 micromètres peut avoir un impact notable sur la réduction du bruit des engrenages et sur l'allongement de la durée de vie.
Question 4 : Quelle est la différence entre le bruit des engrenages et les vibrations des engrenages, et pourquoi sont-ils liés ?
Réponse : Les vibrations des engrenages sont l'oscillation mécanique de l'engrenage et de sa structure de support, tandis que le bruit des engrenages est le son audible généré par la transmission de ces vibrations dans l'air. Les deux sont directement liés : tout bruit d’engrenage est causé par les vibrations. La vibration provient de l'engrenage en raison d'une erreur de transmission, d'un impact ou d'un frottement, et est ensuite transmise à travers les arbres d'engrenage et les roulements jusqu'au carter, qui émet du son. Pour réduire le bruit des engrenages, nous devons d’abord réduire les vibrations des engrenages en améliorant la douceur du maillage.
Question 5 : Les engrenages hélicoïdaux de précision peuvent-ils être utilisés dans des applications à couple élevé et à faible vitesse, ou conviennent-ils uniquement à une utilisation à grande vitesse ?
Réponse : Les engrenages hélicoïdaux de précision conviennent également aux applications à couple élevé et à faible vitesse telles que les palans et les entraînements de convoyeurs. Dans ces applications, la réduction du bruit et des vibrations améliore le confort de l’opérateur et réduit le risque de dommages structurels. Cependant, les efforts de poussée axiale sont toujours présents et doivent être gérés avec des roulements adaptés. Notre usine fabrique des produits Precision Gear pour une large gamme de combinaisons de couple et de vitesse, et nous pouvons vous recommander l'angle d'hélice et la géométrie optimaux pour votre application spécifique, qu'elle soit à grande vitesse, à couple élevé ou les deux.
La réduction du bruit et des vibrations dans les engrenages hélicoïdaux de précision est le résultat d’une interaction soigneusement coordonnée entre la géométrie, la précision de fabrication et la science des matériaux. L'engagement progressif des dents hélicoïdales élimine le martèlement des engrenages droits ; le taux de recouvrement élevé adoucit la transmission du couple et réduit les variations de rigidité du maillage ; les tolérances de fabrication exigeantes minimisent les erreurs de transmission ; et les traitements des matériaux et des surfaces amortissent les vibrations résiduelles. Chez Raydafon Technology Group Co., Limited, notre usine maîtrise cette interaction au fil de décennies d'expérience, produisant des produits Precision Gear qui offrent une douceur et un silence exceptionnels dans les applications les plus exigeantes.
Si vous cherchez à réduire le bruit et les vibrations dans vos systèmes à engrenages, nous vous invitons à collaborer avec notre équipe d'ingénieurs. Nous proposons une gamme complète d'engrenages hélicoïdaux de précision, adaptés à vos besoins opérationnels spécifiques. Notre usine est équipée des dernières technologies de meulage et d'inspection des engrenages, et nos ingénieurs possèdent l'expertise nécessaire pour recommander la combinaison optimale de conception, de matériaux et de traitement pour votre application.Contactez Raydafon Technology Group Co., Limited aujourd'huipour discuter de vos besoins en matière d'engrenages de précision et découvrir comment nous pouvons vous aider à obtenir une transmission de puissance plus silencieuse, plus fluide et plus fiable.
+86-574-87168065
Zone industrielle de Luotuo, district de Zhenhai, ville de Ningbo, Chine